Лазерные сварочные аппараты широко используются в различных регионах. Сегодня они широко применяются для изготовления множества современных деталей и компонентов. Их широко используют в аэрокосмической, автомобильной, электронной и медицинской отраслях. При рассмотрении вопроса о переходе на лазерную сварку необходимо понимать компоненты лазерного сварочного аппарата.
Лазерный сварочный аппарат работает как с тонкими, так и с толстыми материалами. Это передовой инструмент для высокоточной и быстрой сварки металлов. По сравнению с другими технологиями, он обеспечивает меньший подвод тепла и деформацию, а также превосходную повторяемость результатов. Это надежное решение как для мастерских, так и для промышленных предприятий.
В этой статье дается четкое представление о компонентах лазерного сварочного аппарата и принципах их работы. Знание функций и роли этих деталей поможет вам лучше понять устройство аппарата.
Компоненты лазерного сварочного аппарата
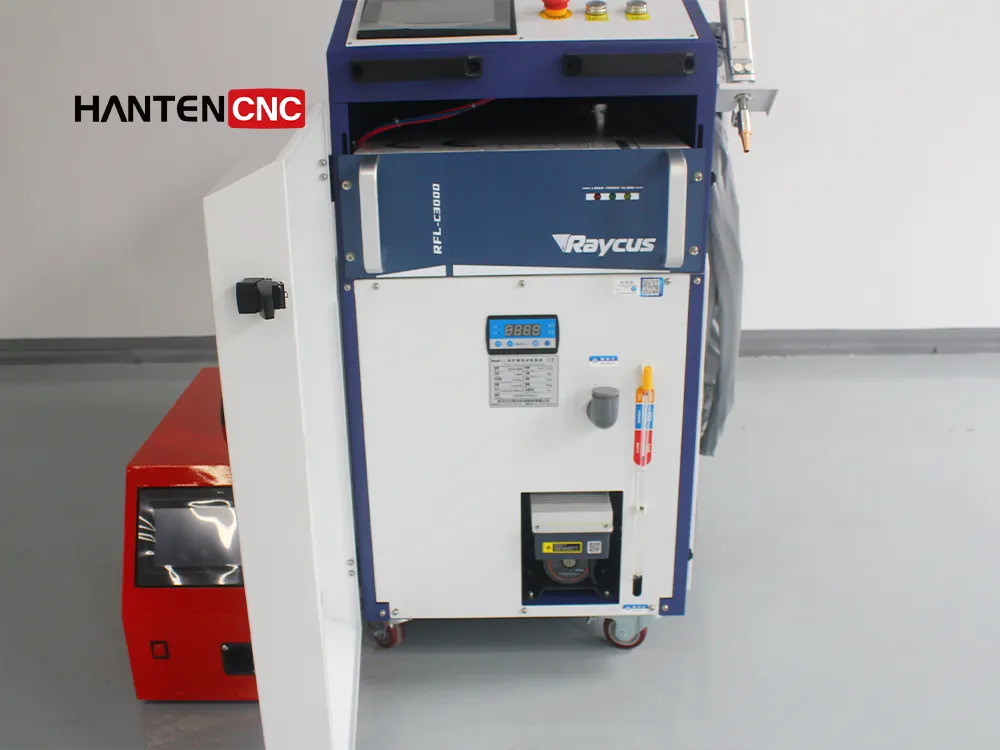
Компоненты лазерного сварочного аппарата работают вместе, обеспечивая лазерную сварку. Начиная от источника лазерного излучения и заканчивая сварочной горелкой, каждый компонент играет решающую роль. При выборе лазерной сварки необходимо убедиться в высоком качестве и надежности каждой из этих частей. Даже один некачественный компонент может поставить под угрозу всю систему.
1. Источник лазерного излучения или лазерный генератор
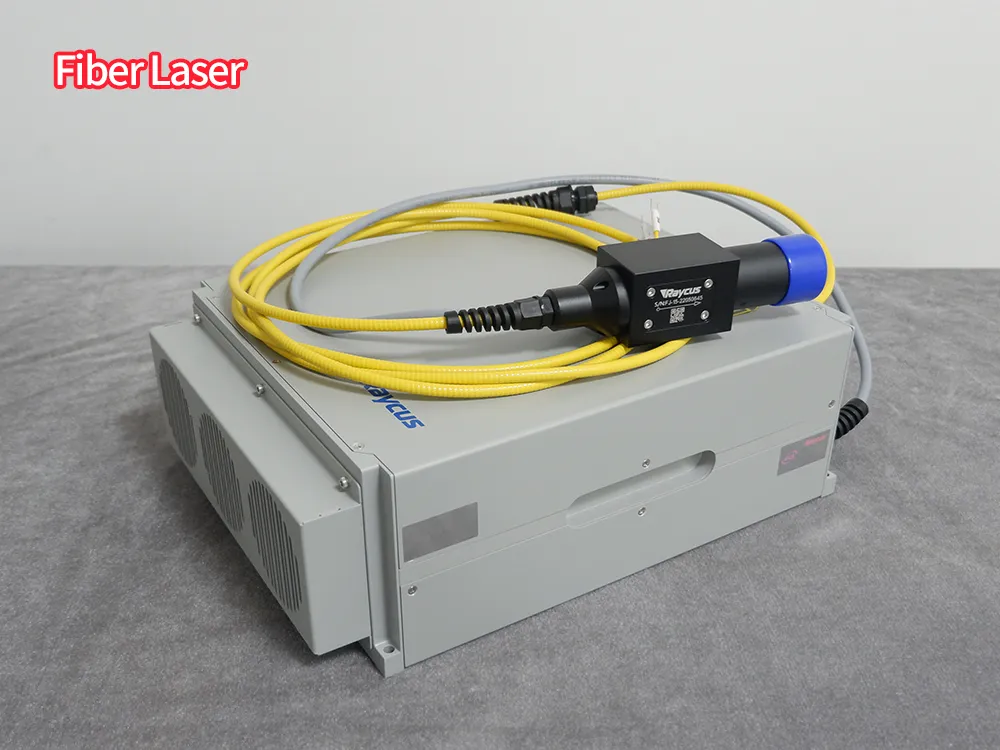
Лазерный источник — наиболее важная часть компонентов лазерного сварочного аппарата. Он генерирует лазерный луч, необходимый для лазерной сварки. В современных аппаратах обычно используются четыре типа лазерных источников: волоконный лазер, CO2-лазер, Nd:YAG-лазер и диодный лазер. Каждый лазерный источник работает по-разному, в зависимости от материала, глубины проплавления и мощности. Они обладают определенными преимуществами.
Волоконные и Nd-YAG лазеры наиболее распространены для лазерной сварки. Некоторые традиционные лазерные сварочные аппараты могут быть оснащены CO2-лазерами и диодными лазерами.
волоконный лазер
Система лазерной сварки с волоконным лазером использует редкоземельный металл в качестве активной среды с источником излучения на основе оптического волокна. Эта система является современным отраслевым стандартом благодаря высокому качеству луча и электрической эффективности. Длина волны излучения относительно короткая или узкая, что позволяет легко поглощать его практически всеми материалами. В частности, система идеально подходит для сварки отражающих металлов. С ее помощью легко сваривать алюминий, латунь и медь.
Лазерная CO2
В CO2-лазере в качестве активной среды используется газовая смесь, такая как углекислый газ, азот и гелий. Этот источник излучает световой луч с длиной волны почти 10.6 микрометров (мкм). Она шире, чем длина волны волоконного лазера, и плохо поглощается блестящими металлами. Однако он очень хорошо работает с органическими материалами, такими как дерево, пластик и стекло.
Nd-YAG лазер
Nd:YAG-лазер (легированный неодимом иттрий-алюминиевый гранат) — это твердотельный лазер, использующий кристаллический стержень. Этот лазерный источник обычно предпочтителен для импульсной лазерной сварки.
Источник испускает короткий импульс энергии, что позволяет ему обеспечивать небольшую среднюю тепловую мощность. Такой подход предотвращает деформацию или плавление материалов. В результате система лазерной сварки Nd-YAG является подходящим вариантом для микросварки, например, ювелирных изделий, а также для сборки чувствительной электроники.
Диодный лазер
Диодный лазер — это, как правило, полупроводниковое устройство, которое преобразует электрическую энергию непосредственно в свет. Несмотря на то, что это полупроводниковое устройство, оно производит гораздо более мощный световой луч. Когда через диод проходит электрический ток, фотоны испускаются и усиливаются.
По сравнению с волоконным лазером, он создает более крупные и менее интенсивные сварочные пятна на материале. Часто его применяют для соединения пластмасс, изготовления автомобильных крыш и закалки поверхностей.
2. Система доставки луча
Система доставки луча отвечает за перенос генерируемого лазерного луча. На протяжении всего пути лазерный луч дополнительно усиливается в соответствии с потребностями проекта. Это один из важнейших компонентов системы лазерной сварки.
Эксперты утверждают, что одного лазерного источника недостаточно для обеспечения идеального качества луча. Качество луча также в значительной степени зависит от способа его доставки к сварочной горелке. Однако система доставки луча включает в себя несколько ключевых этапов.
Шаг 1. Оптоволоконный кабель.
Волоконно-оптический кабель представляет собой оптический световод, передающий световой луч к лазерной головке. Перед тем как достичь сварочной головки, он использует высокочистое стекло, что минимизирует потери энергии. Кроме того, кабель стабилизирует световой луч и предотвращает искажения. Такая гибкость обеспечивает стабильную подачу энергии, подходящую для точной высокоскоростной сварки.
Шаг 2. Коллимация линзы.
Коллимирующая линза также является важной частью лазерного сварочного аппарата. Линза захватывает расходящийся световой луч и преобразует его в параллельный луч. Этот параллельный световой луч облегчает дальнейший процесс. Если линза не захватывает луч, сварочный пистолет может легко перегреться и повредить стенки аппарата.
Шаг №3. Система колебаний
Система «колебаний» использует зеркальную конструкцию, которая перемещается в соответствии с заданным дизайном. Эти конструкции могут быть круглыми, зигзагообразными и многими другими. Эта техника «перемешивает» расплавленный металл. Таким образом, она помогает перекрывать более широкие зазоры между двумя металлическими элементами и делает соединения более прочными и гладкими. Благодаря системе «колебаний» также уменьшается количество воздушных зазоров.
Шаг 4. Фокусировка линзы и защитного экрана.
Фокусирующая линза сужает световой поток и фокусирует его в очень маленькую точку. Таким образом, она нагревает поверхность, вызывая расплавление металла. Под линзой находится стеклянное покрытие, называемое защитным экраном. Этот защитный экран предохраняет дорогостоящую оптику от брызг, искр и испарений. Это одна из наиболее часто заменяемых деталей лазерного сварочного аппарата во время планового технического обслуживания.
3. Сварочная головка
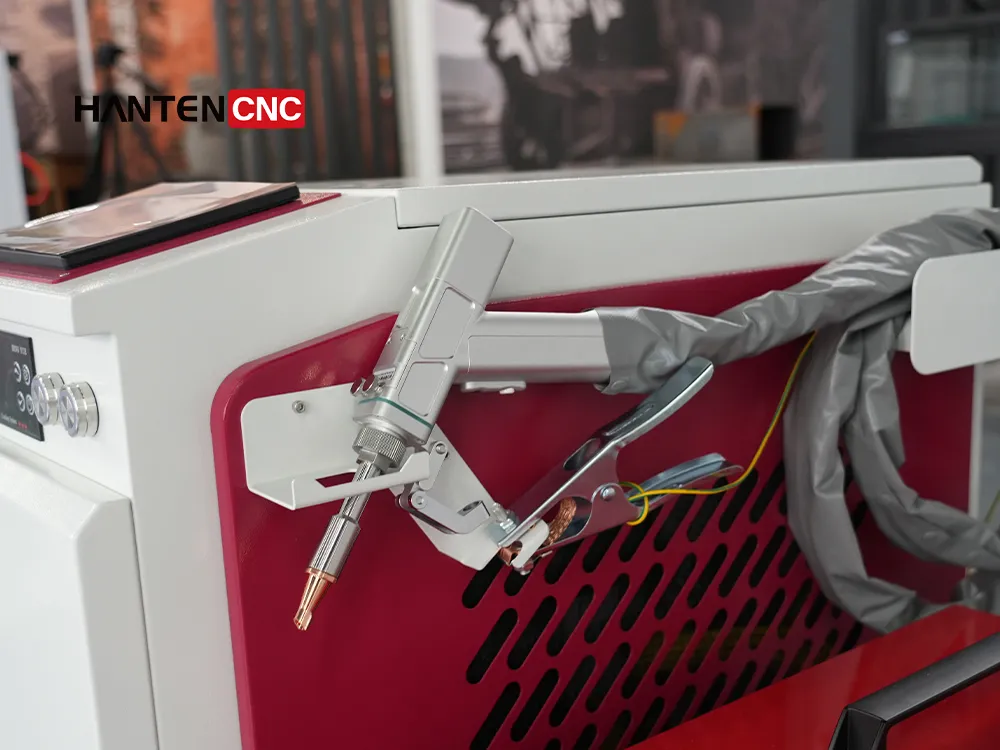
Сварочная головка — это «рабочая часть» аппарата. После усиления лазерного луча и прохождения его по системе подачи, он, наконец, достигает сварочной головки. Вы можете держать её в руке или прикрепить к роботу или устройству с ЧПУ.
Компоненты ручных лазерных сварочных аппаратов используются в большинстве работ общего назначения. Однако для промышленного применения чаще используются автоматизированные системы.
Сварочная головка или горелка имеет регулируемое сопло, позволяющее создавать различные формы сварных швов. Кроме того, для улучшения качества сварки можно добавить трубки для подачи защитного газа.

4. Устройство подачи проволоки
Устройство подачи проволоки обычно представляет собой внешнее устройство. Оно автоматически подает присадочный металл в зону сварки. По мере вращения устройства присадочная проволока/металл подается с постоянной скоростью. Это позволяет системе лазерной сварки одновременно расплавлять основной металл и присадочную проволоку. Это позволяет перекрывать любые зазоры или «впадины» в сварных швах.
Этот станок обычно используется, когда необходимо перекрыть большой зазор или когда требуется плавное соединение. Чаще всего его применяют для соединения двух разнородных металлов или металлических листов. Использование внешних подающих устройств делает соединение намного прочнее и улучшает внешний вид шва. Это также предотвращает «подрезку», когда лазер расплавляет слишком много материала.

Когда следует использовать присадочную проволоку?
- При зазоре от 0.5 до 2.5 мм используйте устройство подачи проволоки.
- Для повышения прочности увеличьте объем металла.
- Используйте его для изменения химического состава и предотвращения образования трещин.
- Для более качественной обработки поверхности используйте устройство подачи проволоки.
4. Система управления
Система управления контролирует все электрические сигналы в системе лазерной сварки. Она позволяет задавать все параметры для бесперебойной работы системы. К этим параметрам относятся мощность в ваттах, энергия лазера, частота импульсов и характер колебаний. Использование точно заданных уровней энергии и мощности обеспечивает равномерное расплавление без прогорания или повреждения металла. Кроме того, лазер предотвращает образование слабых мест в сварном шве.
Кроме того, система служит средством контроля безопасности на протяжении всего процесса работы. Она постоянно проверяет наличие дефектов и неисправностей. Система также проверяет наличие недостатка защитного газа или перегрева лазерной головки. При обнаружении какой-либо проблемы машина автоматически отключается. Таким образом, она защищает ценные детали машины и основные материалы.

5. Система охлаждения.
Система охлаждения — ещё один важнейший компонент лазерной сварочной системы. Как правило, она является «системой жизнеобеспечения» лазерного сварочного аппарата. Как известно, лазерный источник выделяет интенсивное тепло, которое может привести к перегреву оптики или лазерных головок. Перегрев может вызвать отключение устройства или привести к серьёзным повреждениям. Чтобы избежать таких повреждений, необходима надлежащая система охлаждения.

Система водяного охлаждения типа №1
Система водяного охлаждения использует специальный чиллер для циркуляции воды через источник и лазерную головку. Эта система включает в себя компрессор и насос для стабилизации внутренней температуры аппарата. Таким образом, она очень быстро и эффективно отводит тепло. В результате она находит применение в мощных или тяжелых машинах (от 1500 до 3000 Вт).
Система воздушного охлаждения типа №2
Эта система использует вентиляторы и медные радиаторы для рассеивания тепла в окружающую среду. Эти элементы легкие и исключают необходимость в водяных насосах и компрессорах. Система проста и недорога. Большинство производителей предпочитают ее для сверхпортативных ручных лазерных сварочных аппаратов малой мощности (до 1500 Вт).
Резюме
Лазерный сварочный аппарат — это сложная система, состоящая из пяти основных подсистем, работающих согласованно. Каждая система выполняет определенную функцию в зависимости от ее назначения. Начинается все с лазерного источника, генерирующего свет, и системы подачи луча, передающей его через оптическую трубу. Затем сварочная головка направляет луч на обрабатываемый материал в соответствии с заданными параметрами. Часто система может использовать устройство подачи проволоки для заполнения зазоров и укрепления соединения.
Для обеспечения безопасности и точности всего процесса система управления выступает в роли «мозга». Она регулирует мощность, скорость и многое другое. Наконец, система охлаждения поддерживает стабильную температуру. Системы охлаждения могут быть двух типов, как уже упоминалось: 1. Водяные и 2. Воздушные. В зависимости от типа вашего оборудования производители проектируют лазерные сварочные аппараты с системами охлаждения.
HantenCNC — ведущий производитель широкого спектра лазерных сварочных аппаратов . Помимо стандартных характеристик, мы также предлагаем разработку и настройку по индивидуальному заказу. Наши специалисты помогут вам достичь ваших целей, исходя из ваших потребностей. Не стесняйтесь обращаться к нам с любыми вопросами или предложениями.