Технология лазерной сварки произвела революцию в традиционных методах соединения металлов. Одним словом, это просто, эффективно и экономично. Так почему бы не использовать лазерную сварку? Лазерная сварка нержавеющей стали — одна из самых популярных тем, которые мы обсуждали в последнее время. Почему лазерная сварка более подходит для соединения нержавеющей стали, чем традиционные методы? Лазерная сварка ведет себя одинаково для всех типов нержавеющей стали?
Чтобы прояснить все эти недоразумения, эта статья будет очень полезна. Мы начнем с объяснения шести основных этапов «Как сваривать нержавеющую сталь с помощью аппарата лазерной сварки». Позже мы узнаем, как лазерная сварка решает типичные проблемы сварки нержавеющих сталей, присущие другим методам. В дальнейшем мы поговорим об их поведении на различных типах СС.
Как сваривать нержавеющую сталь с помощью лазерной сварки нержавеющей стали
Лазерная сварка нержавеющей стали относительно проста, чем сварка TIG или MIG. Он включает в себя всего шесть основных шагов. В зависимости от различных требований могут быть добавлены дополнительные шаги. Пять шагов перед переходом к окончательной сварке обычно обеспечивают качество сварного шва. Если вы новичок, мы всегда рекомендуем обратиться за профессиональной помощью. Вы также можете обратиться в нашу службу поддержки клиентов для получения дополнительной информации.
Шаг 1: Подготовьте заготовку
Этот шаг обычно требует двух основных подэтапов: подготовки поверхности и правильного зажима и крепления. Обратите внимание, что перед сваркой необходимо обязательно очистить поверхность вашей заготовки. Убедитесь, что на нем нет масел, ржавчины и других загрязнений. Затем, используя подходящие зажимы и приспособления, убедитесь, что заготовка находится на месте. Это необходимо для точности свариваемой нержавеющей стали.
Шаг 2. Выберите подходящий аппарат для лазерной сварки нержавеющей стали.
Аппараты для лазерной сварки нержавеющей стали могут быть различных типов. Он может иметь разные лазерные источники и уровни мощности. Поэтому, если вы не знаете об этой совместимости, вы можете столкнуться со многими трудностями при лазерной сварке. Выбор наиболее совместимого аппарата для лазерной сварки нержавеющей стали имеет решающее значение. Чтобы подобрать лучшее устройство, учитывайте следующие факторы:
- Какова номинальная мощность устройства? Сможет ли он сваривать более толстые материалы? Обратите внимание, что для сварки более толстых материалов рекомендуется использовать машины большей мощности. Кроме того, плотность лазера важна для глубокого проникновения в нержавеющую сталь.
- Качество луча также имеет решающее значение для идеального проникновения в нержавеющую сталь. Проверьте характеристики качества луча аппарата. Кроме того, он также проверяет длину волны, длительность импульса и системы доставки луча.
- Есть ли в устройстве функции управления? Можно ли это автоматизировать? Узнайте больше об их расширенных функциях автоматизации. Это помогает добиться точности и повторяемости.
- Проверьте исправность систем охлаждения. Действительно, машина с эффективной системой охлаждения обеспечивает долговечность и надежность работы.
- Наконец, рассмотрим послепродажное обслуживание бренда. Как часто вы можете связываться с их командой обслуживания клиентов?
Эти соображения расскажут вам о возможностях машины с различными типами нержавеющей стали. Вы можете связаться с нашей службой поддержки клиентов, чтобы узнать больше об этом.
Шаг 3. Установите параметры лазера для выбранного типа нержавеющей стали.
Параметры лазера различаются в зависимости от толщины материала. В следующей таблице представлено обобщенное решение для всех типов нержавеющей стали толщиной от 0.5 до 8 мм. Обратите внимание, что эти значения могут меняться в зависимости от марки или модели машины. Поэтому мы всегда рекомендуем нашим клиентам следовать рекомендациям.
Таблица 1. Параметры лазерной сварки нержавеющей стали
| Толщина (мм) | Скорость сканирования (мм/с) | Ширина сканирования (мм) | Пиковая мощность (ватт) | Рабочий цикл | частота | Скорость подачи проволоки (см/с) |
| 0.5 | 300 | 3 | 260 | 100 | 2000 | 80 |
| 0.8 | 300 | 3 | 300 | 100 | 2000 | 80 |
| 1 | 300 | 3 | 350 | 100 | 2000 | 60 |
| 2 | 300 | 3 | 700 | 100 | 2000 | 60 |
| 3 | 300 | 3 | 1100 | 100 | 2000 | 60 |
| 4 | 300 | 3 | 1500 | 100 | 2000 | 60 |
| 5 | 220 | 3 | 1800 | 100 | 2000 | 50 |
| 6 | 220 | 3 | 2200 | 100 | 2000 | 50 |
| 8 | 220 | 3 | 3000 | 100 | 2000 | 40 |
Шаг 4: Меры предосторожности
Лазерный сварочный аппарат — это не игровой инструмент. Любое неосторожное действие может повлечь за собой тяжелые последствия. Поэтому меры предосторожности при использовании данного оборудования имеют первостепенное значение. При лазерной сварке нержавеющей стали необходимо использовать различные виды СИЗ (средства индивидуальной защиты). Это очки, перчатки и соответствующая одежда для защиты от радиации и брызг.
Шаг 5. Выполните пробную резку
Когда вы будете готовы, выполните пробный разрез. В этом случае можно взять две пробы пластин или труб из нержавеющей стали для проверки параметров машины. Это гарантирует, что введенные вами параметры в лазерный станок верны. При необходимости вы можете настроить их в соответствии с вашими требованиями. Это экономит ваши средства и обеспечивает надежную сварку в конечной детали.
Шаг 6: Сварка нержавеющей стали
Когда все будет готово, можно переходить к окончательному процессу сварки. Здесь было бы полезно, если бы вы сосредоточились на нескольких факторах.
- Во-первых, поддерживайте точный контроль над мощностью и скоростью лазера.
- Во-вторых, выбор и подача защитного газа защищают зону сварки от атмосферного загрязнения.
- В-третьих, следите и контролируйте температуру во время сварки, чтобы предотвратить перегрев. Это важно для работы с тонкими или чувствительными материалами.
- В-четвертых, после сварки дайте свариваемой детали постепенно остыть, чтобы избежать резких перепадов температуры. Это может вызвать напряжение и повлиять на целостность сварного шва.
Когда вы закончите сварку нержавеющей стали, удалите все остатки брызг и мусора из области сварки. Не используйте сваренную деталь сразу после сварки. Это может привести к деформации или повреждению свежесформированного сустава.
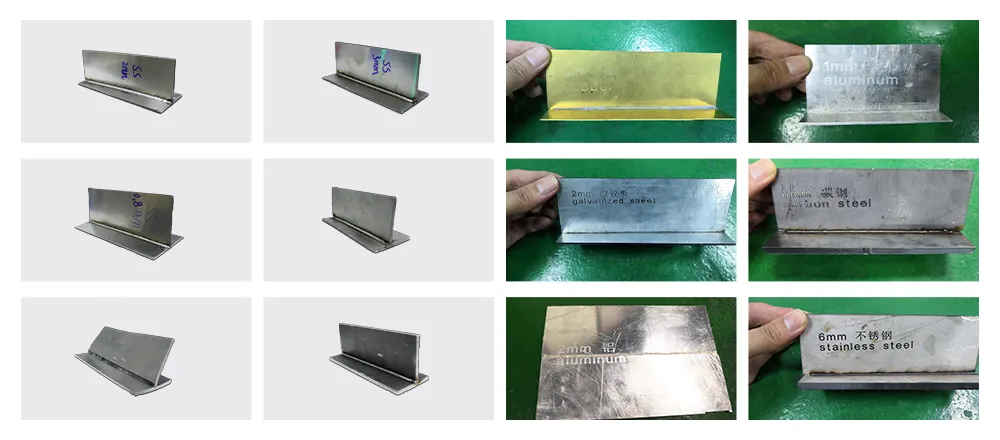
Трудности сварки нержавеющей стали и способы их решения
При работе с традиционными методами сварки нам часто требуется помощь. К счастью, у нас есть технология лазерной сварки, которая решает эти проблемы. Далее мы опишем эти трудности и покажем, как лазерная сварка позволяет их решить.
Проблема 1: Зона термического влияния (ЗТВ)
ЗТВ иногда изменяет свойства материала, увеличивая восприимчивость к коррозии и структурную слабость. При работе с дуговой сваркой в зоне сварки обычно появляется больше зон ЗТВ. Лазерная сварка в этом случае образует минимальную зону термического влияния. Его сфокусированный лазерный луч точно расплавляет металл в точке сварки. Концентрированное потребление энергии обычно снижает ЗТВ.
Проблема 2: Коррозия
Традиционная сварка часто ухудшает коррозионную стойкость нержавеющей стали. Знаете, нержавеющая сталь подвержена коррозии из-за загрязнения в процессе сварки. Лазерная сварка сводит эти риски к минимуму за счет использования сфокусированного и контролируемого источника тепла. В результате снижается общее термическое воздействие на нержавеющую сталь.
Проблема 3: Термическое искажение
Термическая деформация означает деформацию или изменение формы материала, вызванное нагреванием. При традиционной сварке такое случается часто, особенно на тонких пластинах или трубах из нержавеющей стали. Лазерная сварка позволяет обрабатывать изделия любой толщины, не создавая термических искажений. Лазерная сварка — подходящая технология сварки металлов меньшей толщины.
Проблема 4: Ручной труд
Традиционный метод сварки часто требует ручного труда. Для выполнения сложных задач также требуется квалифицированная рабочая сила. В конечном итоге это приводит к увеличению времени производства и инвестиционных затрат. И наоборот, лазерная сварка производит революцию в этом аспекте. Он обеспечивает автоматизацию и точность. Эти устройства удобны, легки и удобны для ручной лазерной сварки.
Проблема 5: Точность
Традиционный метод сварки, несомненно, менее точен, чем лазерная сварка. Использование сфокусированного лазерного луча точно плавит точку сварки. В результате создается минимальная ЗТВ и тепловые искажения. Поэтому лазерная сварка широко популярна благодаря своей точности сварки.
Проблема 6: Экологические риски
Традиционные методы сварки часто выделяют опасные пары, газы и твердые частицы. Это технически вредно для окружающей среды. Выбросы оксидов металлов и сварочных дымов загрязняют воздух и воду. И наоборот, лазерная сварка предлагает более чистый и экологически чистый вариант.
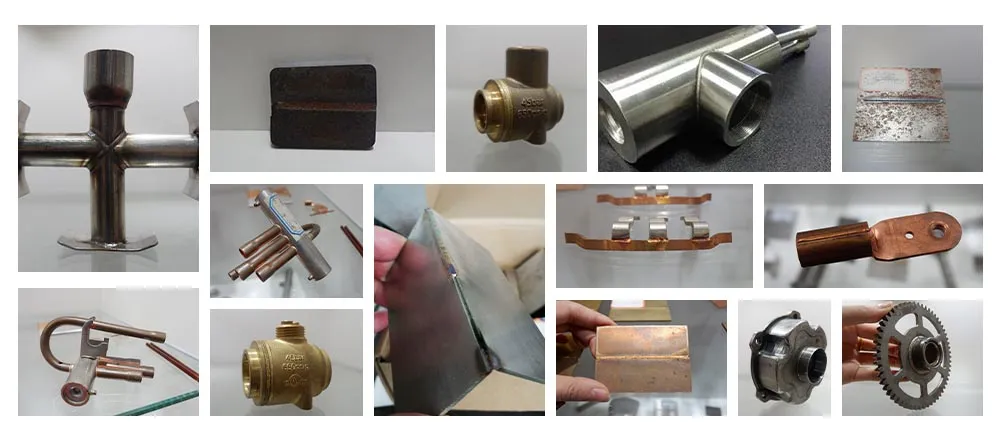
Поведение лазерной сварки различных материалов из нержавеющей стали
Нержавеющая сталь может быть различных типов. Состав этих типов отличается от каждого варианта. Следовательно, лазерная сварка также ведет себя по-разному в каждом из этих типов.
- Аустенитная нержавеющая сталь известен высоким содержанием хрома и никеля. Нержавеющая сталь серии 300 обычно представляет собой аустенитную нержавеющую сталь. Они используются там, где необходима высокая коррозионная и температурная стойкость. Ну а для этого типа СС подходят как импульсный, так и непрерывный виды лазерной сварки. Однако высокое тепловложение может привести к осаждению карбидов хрома.
- Ферритная нержавеющая сталь обычно содержит около 400 серий нержавеющей стали. Они идут без никеля. Кроме того, они не обладают такой хорошей свариваемостью лазером, как аустенитная нержавеющая сталь. В результате это снижает твердость соединения за счет образования крупных зерен в зоне ЗТВ. С другой стороны, часть ЗТВ может иметь более высокую твердость. Это означает, что эта область более склонна к хрупкости.
- мартенситные Нержавеющую сталь серии 400 сложнее сваривать лазером, чем два других типа, описанных выше. Они выпускаются из мартенситных марок с высоким содержанием углерода. Обычно она составляет более 0.15%. После сварки это может вызвать высокую твердость ЗТВ, что приведет к высокой хрупкости. Поэтому специалисты перед сваркой всегда предварительно нагревают эти нержавеющие стали до 650-750°С. Это снижает хрупкость ЗТВ.
- Дуплекс из нержавеющей стали Обычно это комбинация аустенитной и ферритной нержавеющей стали. Вы знаете, они известны своей двухфазной микроструктурой. В основном он содержит хром, никель и молибден. Они, как правило, подходят для лазерной сварки и позволяют добиться хороших результатов.
FAQ
Вопрос 1. Какая нержавеющая сталь лучше всего подходит для лазерной сварки?
Ответ: Аустенитная нержавеющая сталь (серия 300) обычно подходит для лазерной сварки. Наиболее популярна аустенитная нержавеющая сталь 316L. Серия SS 300 обладает превосходной свариваемостью благодаря низкому содержанию углерода и высокому содержанию хрома и никеля.